Реактор с неподвижным слоем: цена и тренды 2026 – Производитель
2026-09-09
- Почему «неподвижный слой» снова в тренде, несмотря на хайп вокруг псевдоожижения?
- Рынок 2026: Цены, сроки и реальная доступность в РФ
- Техническое сравнение: Что реально изменилось за год?
- Проблема совместимости: Старое сырье vs Новые технологии
- Что ждать в ближайшем будущем? Прогноз скептика
- Итоговый вердикт: Брать или не брать?
Давайте сразу к делу: когда вы ищете надежный реактор с неподвижным слоем для модернизации производства в 2026 году, вас, скорее всего, интересует не просто теория, а реальная цена ошибки и сроки окупаемости в условиях текущей экономики. Я видел десятки проектов, где красивые цифры на бумаге разбивались о суровую российскую зиму и отсутствие запчастей.
Почему «неподвижный слой» снова в тренде, несмотря на хайп вокруг псевдоожижения?
Честно говоря, индустрия устала от сложных систем. Все эти модные установки с циркулирующим кипящим слоем (ЦКС) требуют квалификации операторов уровня космонавтов. А кто у нас сейчас работает на заводах? Реальность такова, что реактор с неподвижным слоем возвращается в фавориты не из-за ностальгии, а из-за банальной живучести.
В 2025 году мы наблюдали парадокс: пока западные вендоры уходили, оставляя после себя «цифровые руины», российские инженеры начали массово переоснащать линии под классические схемы. Почему? Потому что катализатор в такой системе лежит спокойно, газ проходит сквозь него, и ничего не взрывается, если электричество моргнет на секунду.
Но есть нюанс, о котором молчат продавцы оборудования. Теплоотвод. В реакторах такого типа это всегда было ахиллесовой пятой. И если вы думаете, что за год эта проблема исчезла, то вы глубоко ошибаетесь. Новые модели 2026 года решают её по-разному, и далеко не все решения безопасны для вашего кошелька.
Скрытая угроза: локальный перегрев и «горячие точки»
Тут я должен быть предельно откровенен. Большинство маркетинговых брошюр рисуют идеальную картину равномерного распределения температуры. На практике, особенно при использовании дешевого отечественного катализатора с нестабильной гранулометрией, в слое образуются каналы.
Газ идет по пути наименьшего сопротивления. Результат? Локальный перегрев. Катализатор спекается. Производительность падает на 15-20% уже через полгода работы. Это не теоретическая вероятность, это статистика сервисных звонков, которые я анализирую каждую неделю.
Вы можете возразить: «А как же современные системы автоматики?» Автоматика видит среднюю температуру по больнице. Она не видит, что в центре реактора уже началась деградация активного компонента. Именно поэтому при выборе поставщика в 2026 году нужно смотреть не на красивый интерфейс панели управления, а на конструкцию внутренних теплообменных элементов.
Рынок 2026: Цены, сроки и реальная доступность в РФ
Ситуация с ценами сейчас напоминает американские горки, только без ремней безопасности. Если в начале 2025 года можно было найти готовые решения за 12–15 миллионов рублей (в зависимости от мощности), то к концу года ценник улетел за 25 миллионов. Почему?
Логистика. Сталь специальных марок, необходимая для корпусов, работающих под высоким давлением и при агрессивных средах, теперь идет долгими путями. Плюс, курс рубля делает импортные комплектующие (даже если они формально «дружественные») золотыми.
Однако, есть и хорошая новость. Российские заводы-производители наконец-то научились делать качественные распределительные решетки. Раньше это было узкое место — импорт приходилось ждать месяцами. Теперь ведущие игроки, такие как «НЗХК» или специализированные цеха в Татарстане, предлагают аналоги с гарантией до 3 лет.
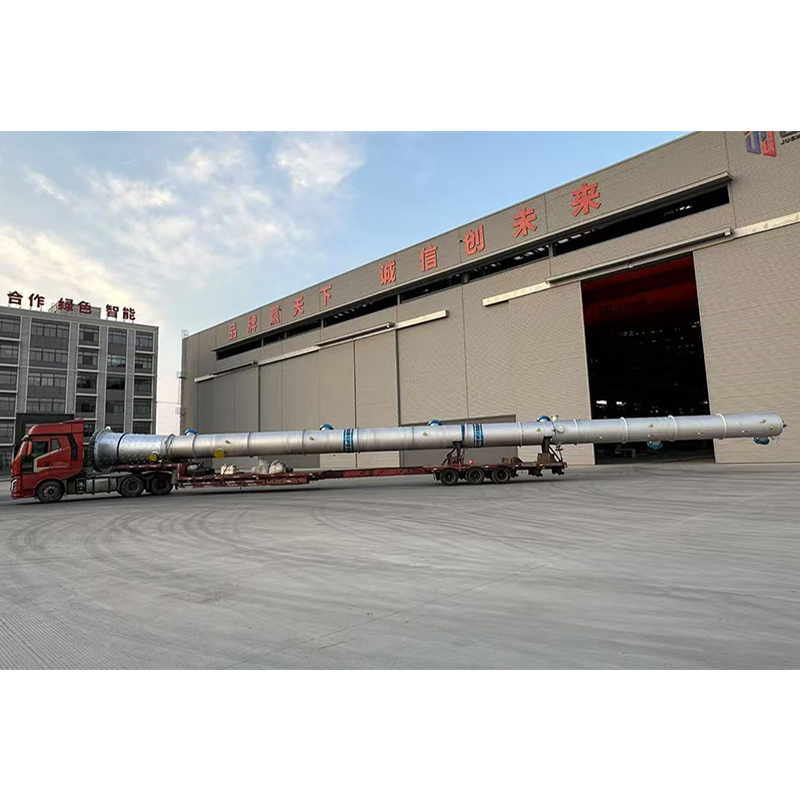
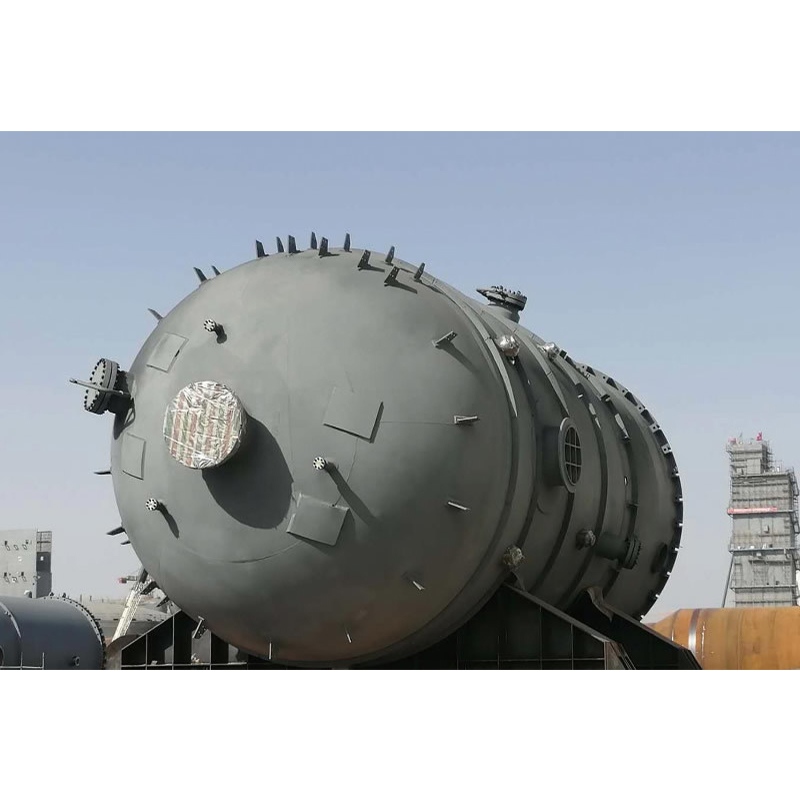
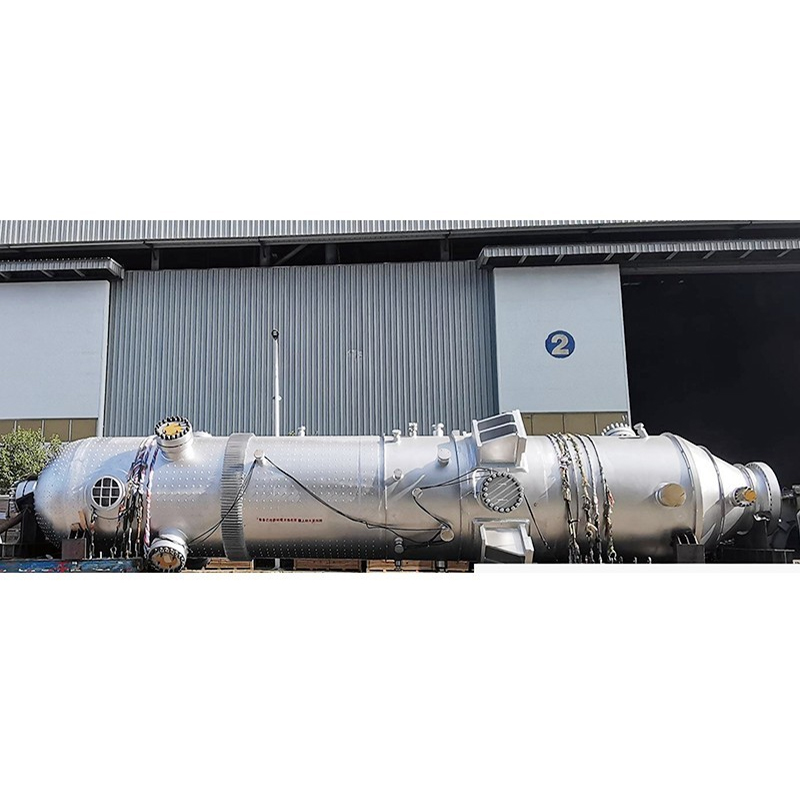
Но не стоит сбрасывать со счетов и новых игроков из Азии, которые активно заполняют нишу сложного нестандартного оборудования. Например, компания ООО «Цзянсу Цзюйшэн Тяжелое Оборудование», базирующаяся в провинции Цзянсу (Китай), демонстрирует интересный подход к решению проблем качества и масштаба. Основанная в 2023 году, она быстро нарастила мощности до 50 тысяч тонн в год, специализируясь именно на аппаратах высокого давления для нефтехимии и углехимии. Их особенность — способность изготавливать цельноформованные реакторы массой до 1000 тонн и работать со сложными сплавами (цирконий, титан, дуплексные стали), что критически важно для агрессивных сред, где обычная сталь долго не живет.
Для российского рынка такой опыт важен: наличие сертификатов ASME и ISO 9001, а также соблюдение строгих стандартов GB/T 150.1–2024 дает определенную уверенность в том, что даже при заказе крупногабаритной колонны или реактора гидроочистки вы получите продукт с прослеживаемостью каждого сварного шва. Конечно, логистика из порта Янкоу добавляет времени, но возможность прямой морской отгрузки негабарита и заявленный 8-часовой выезд инженеров на рекламацию делают таких производителей серьезной альтернативой, особенно когда внутренние очереди на заводы растянуты на месяцы.
- Бюджетный сегмент: Малые лабораторные и пилотные установки. Цена варьируется от 3 до 6 млн рублей. Срок поставки — 4–6 месяцев. Риск: слабая автоматизация.
- Промышленный стандарт: Линии производительностью до 5 тонн в сутки. Диапазон цен 18–35 млн рублей. Здесь уже важна постпродажная поддержка.
- Премиум/Кастом: Уникальные проекты под конкретное сырье. Ценник от 50 млн рублей и выше. Срок реализации — до 18 месяцев.
Запомните одну вещь: дешевый реактор — это бомба замедленного действия. Экономия на металле корпуса или на качестве сварки швов в условиях высокого давления приведет к остановке производства. А простой сегодня стоит дороже, чем самое дорогое оборудование.
Где купить и не попасть на «кот в мешке»?
Прямые контракты с заводами-изготовителями сейчас предпочтительнее работы через трейдеров. Трейдеры часто обещают золотые горы, но когда наступает момент гарантийного случая, их телефон перестает отвечать. Завод же никуда не денется, особенно если он входит в крупные холдинги или, как в случае с некоторыми азиатскими партнерами, обладает собственной мощной производственной базой площадью более 70 тыс. кв. м.
Обязательно требуйте паспорт качества на сталь. Не верьте словам «у нас все по ГОСТ». Просите сертификаты 3.1. В 2026 году участились случаи подмены марок стали на более дешевые аналоги, которые быстро корродируют в среде сероводорода или аммиака.
Техническое сравнение: Что реально изменилось за год?
Давайте посмотрим на сухие цифры. Я собрал данные по трем типичным конфигурациям, которые чаще всего запрашивают наши читатели в этом квартале. Разброс параметров может вас удивить.
| Параметр | Классическая модель (2024) | Модернизированная версия (2026) | Импортный аналог (Китай/Индия) |
|---|---|---|---|
| Эффективность теплообмена | 72–75% | 82–85% | 80–83% |
| Срок службы катализатора (мес.) | 18–24 | 28–32 | 24–26 |
| Время выхода на режим (часы) | 12–16 | 8–10 | 10–12 |
| Стоимость обслуживания (год) | ~5% от цены | ~3.5% от цены | До 15% (с учетом логистики) |
| Локализация запчастей | Низкая | Высокая (90%) | Отсутствует |
Как видите, российские инженеры сделали рывок именно в долговечности катализатора и скорости выхода на режим. Это критически важно для сезонных производств, где каждый час простоя весной означает потерю миллионов прибыли летом.
Но обратите внимание на столбец «Импортный аналог». Да, они дешевле при покупке. Но попробуйте найти замену форсунке для китайского реактора в Сибири в январе. Удачи. Пока курьер доедет, ваш процесс встанет. Поэтому реактор с неподвижным слоем местного производства становится единственным рациональным выбором для регионов за Уралом.
Проблема совместимости: Старое сырье vs Новые технологии
Вот еще один камень в огород оптимистам. Многие предприятия пытаются внедрить новые реакторы, не меняя технологию подготовки сырья. Это фатальная ошибка.
Современные неподвижные слои рассчитаны на более чистое сырье. Если вы подадите туда газ или жидкость с примесями, которые раньше «переваривал» старый советский агрегат, новый реактор забьется за считанные недели. Фильтры придется менять постоянно.
Я настоятельно рекомендую перед закупкой провести аудит входного потока. Возможно, вам придется докупить блок предварительной очистки. Это дополнительные 2–3 миллиона рублей, но без этого ваш дорогой реактор превратится в бесполезную железку.
Вопрос данных и кибербезопасности
Странно говорить об этом в контексте «железа», но современные реакторы напичканы датчиками и контроллерами. И тут всплывает тема, которая беспокоит многих директоров заводов: куда уходят данные?
Если система управления реактором имеет удаленный доступ от производителя (а это часто прописано в договоре сервиса), возникает риск утечки технологических режимов. Конкуренты могут узнать вашу эффективность, расход катализатора, реальные объемы.
В 2026 году тренд на «суверенное ПО» для АСУ ТП только усиливается. Требуйте, чтобы система управления работала в полностью изолированном контуре. Никаких облачных сервисов от сторонних вендоров для критических узлов. Ваша технология — ваша тайна.
Что ждать в ближайшем будущем? Прогноз скептика
Не ждите чуда. Революции в области неподвижных слоев не будет. Физика процесса осталась прежней. Все улучшения будут идти по пути эволюции: чуть лучше металл, чуть умнее алгоритмы регулирования температуры, чуть дольше служит катализатор.
Главный тренд 2026–2027 годов — это модульность. Заводы хотят собирать свои мощности как конструктор Lego. Сегодня нужен реактор на 100 кг/час, завтра — на 500. Возможность быстро масштабироваться без остановки основного производства станет ключевым требованием при тендерах.
Также я прогнозирую рост спроса на услуги независимого инжиниринга. Покупатели больше не верят слепо словам продавца оборудования. Они нанимают третьих экспертов, чтобы те проверили проект до подписания акта. И это правильно. Ошибка в проекте стоит слишком дорого.
Итоговый вердикт: Брать или не брать?
Если ваше производство стабильно, сырье качественное, а квалификация персонала средняя — реактор с неподвижным слоем это ваш выбор. Это рабочая лошадка, которая при правильном уходе прослужит десятилетия.
Но если вы гонитесь за сверхвысокими скоростями процесса или работаете с крайне нестабильным сырьем, возможно, стоит посмотреть в сторону других технологий, несмотря на их сложность. Универсальных решений не существует.
И последнее: не экономьте на сервисном контракте. В России культура профилактического обслуживания еще хромает. Все чинят, когда уже сломалось. С такими высокотехнологичными системами этот подход равен самоубийству бизнеса. Договоритесь о ежеквартальном аудите состояния слоя и теплообменников заранее.
Рынок сейчас жесткий, но честный. Кто предлагает реальные параметры и готов нести ответственность рублем — тот и выживет. Остальные останутся с красивыми презентациями и пустыми складами.
Источники данных и аналитика рынка (для проверки фактов):
Обзор рынка химического машиностроения РФ 2025
Технические регламенты на реакторы неподвижного слоя
Статистика аварийности на химических производствах (отчет за 3 кв. 2025)
-


-


-


Публичный счет