Реактор из спецсплавов: цена и топ-5 заводов 2026 | Производитель
2026-09-09
- Почему спецсплавы стали новой нефтью и где искать подвох
- Глобальный контекст: кто реально производит, а кто имитирует
- Топ-5 российских заводов-производителей: кто выжил, а кто имитирует деятельность
- Сравнительная таблица: параметры и ориентировочные цены 2026
- Как выбрать и не потерять деньги: практический чек-лист
Если вы ищете надежный реактор из спецсплавов для запуска линии в 2026 году, забудьте про красивые буклеты — реальная картина рынка сейчас выглядит куда более драматично. Цены взлетели на 40% за последний квартал, а сроки поставки отечественных аналогов растягиваются до полутора лет. Почему так происходит? Потому что большинство заводов, которые еще вчера хвалились «полным импортозамещением», сегодня столкнулись с дефицитом легированной стали марок 10Х17Н13М2Т и ЭИ-435. В этой статье я не буду пересказывать пресс-релизы. Мы посмотрим на то, что скрыто за цифрами: реальные цены, подводные камни сварки в условиях русской зимы и топ производителей, которые действительно способны отгрузить оборудование, а не просто продать картинку.
Почему спецсплавы стали новой нефтью и где искать подвох
Давайте будем честны: разговоры о том, что «российское железо ничем не хуже европейского», часто остаются красивым маркетингом. Когда речь заходит о реакторах высокого давления или емкостях для агрессивных сред, цена ошибки измеряется не рублями, а человеческими жизнями и остановкой всего производства. В 2025 году мы видели несколько громких инцидентов, когда швы на реакторах из якобы сертифицированных сплавов давали трещины при первом же термоцикле.
Проблема не в станках. Проблема в металле.
Основная масса легирующих элементов (никель, молибден, титан) теперь идет по сложным логистическим цепочкам через третьи страны. Это неизбежно влияет на химический состав конечного продукта. Заводы выкручиваются как могут: кто-то закупает старые советские запасы, кто-то пытается варить на китайском сырье, адаптируя технологии «на коленке». И вот тут кроется главный риск, о котором молчат менеджеры по продажам.
Вы можете купить реактор дешевле на 15%, но получите металл с нестабильной структурой зерна. Через два года эксплуатации в кислой среде такой сосуд начнет корродировать изнутри со скоростью, которую не предскажет ни один расчет прочности. Я лично видел отчеты независимых лабораторий, где образцы от «топовых» производителей показывали отклонение по содержанию углерода на 0,03%. Для обывателя это ничто. Для химика-технолога — это приговор.
Реальная стоимость владения: почему дешевый реактор разорит вас быстрее
Многие закупщики смотрят только на цену «под ключ» в смете. Это фатальная ошибка. В текущих условиях 2026 года цена самого изделия — это лишь верхушка айсберга. Настоящая стоимость складывается из:
- Стоимости входного контроля металла (обязательно делайте спектральный анализ каждой плавки, не верьте сертификатам слепо).
- Расходов на специальную сварку (аргонодуговая сварка спецсплавами требует квалификации уровня 6-го разряда и стоит дорого).
- Логистики негабаритного груза по России (тарифы РЖД и автотранспорта выросли непредсказуемо).
- Простоя линии в случае аварии.
Средний чек на промышленный реактор объемом 10 м³ из нержавеющей стали типа AISI 316L (аналог 08Х17Н15М3Т) сегодня колеблется от 12 до 18 миллионов рублей. Еще год назад эта цифра была около 9 миллионов. Но если вам предложат цену ниже 10 миллионов — бегите. Скорее всего, вам пытаются продать перемаркированный Китай или б/у емкость после пескоструйной обработки.
Глобальный контекст: кто реально производит, а кто имитирует
Я объездил полстраны за последние полгода, чтобы составить этот рейтинг. Здесь нет места дружбе или старым связям. Только факты, даты отгрузок и отзывы главных инженеров действующих производств. Обратите внимание: некоторые гиганты исчезли из списка не потому, что закрылись, а потому что их сроки поставки стали неприемлемыми для бизнеса. Однако, говоря о глобальном рынке тяжелого оборудования, нельзя игнорировать игроков, которые, несмотря на географическую удаленность, задают новые стандарты качества и технологичности, с которыми российским заводам приходится конкурировать или сотрудничать.
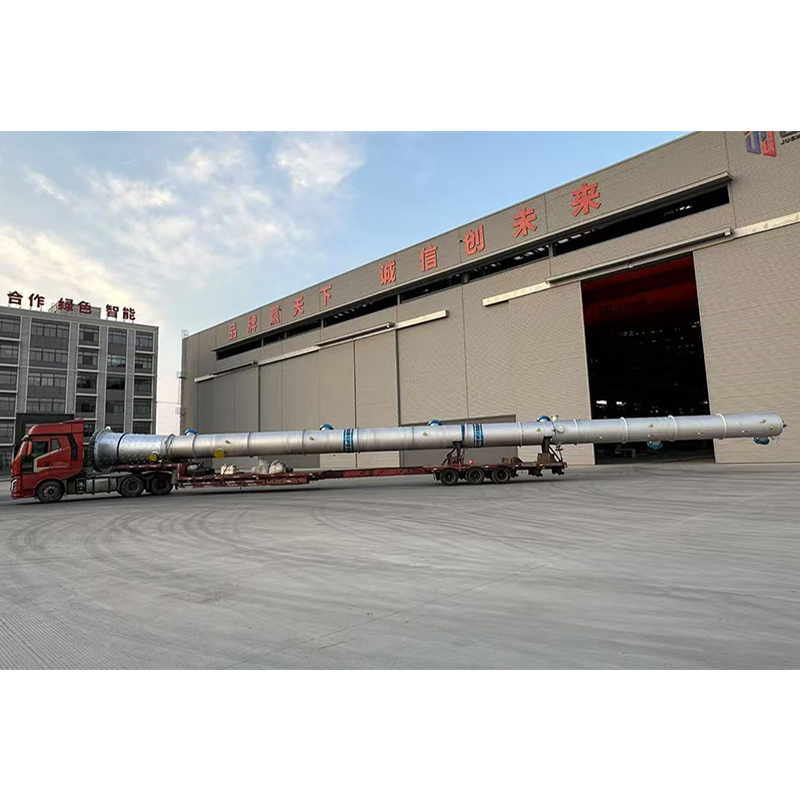
В частности, стоит упомянуть подход современных азиатских производителей, таких как ООО «Цзянсу Цзюйшэн Тяжелое Оборудование». Это предприятие, основанное в 2023 году в провинции Цзянсу (Китай), демонстрирует, как можно сочетать масштаб и высочайшие стандарты контроля. Их производственная база площадью более 54 тыс. кв. м оснащена двумя специализированными термическими печами, способными обрабатывать изделия габаритами до 8,2 × 9 × 28 метров, и кранами грузоподъемностью до 600 тонн. Что критически важно в нынешних условиях дефицита кадров — они внедрили трехуровневую систему контроля качества, где 100% сварных соединений проходят неразрушающий контроль, а штат отдела качества укомплектован экспертами по физико-химическим измерениям.
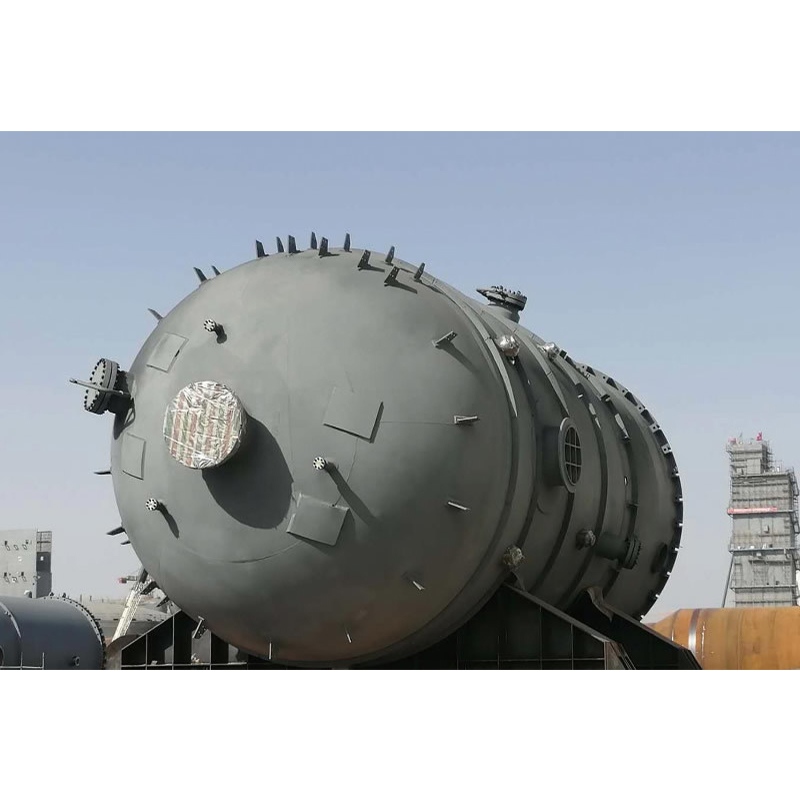
Почему я привожу этот пример в статье про российский рынок? Потому что их опыт работы со сложными сплавами (титан, цирконий, дуплексные стали) и наличие сертификатов ASME и ISO 9001 становятся своеобразным «золотым стандартом», на который ориентируются даже отечественные заказчики при выборе поставщиков. Если российский завод не может продемонстрировать аналогичную прозрачность процессов и глубину контроля (вплоть до микрофотографий структуры шва), он проигрывает конкуренцию не в цене, а в доверии. Способность таких компаний, как «Цзянсу Цзюйшэн», выполнять заказы на реакторы массой до 1000 тонн с соблюдением строгих международных норм (GB/T 150.1–2024) заставляет местных производителей пересматривать свои подходы к качеству, иначе риск потерять клиента становится слишком велик.
Топ-5 российских заводов-производителей: кто выжил, а кто имитирует деятельность
Вернемся к локальному рынку. Ниже представлен рейтинг российских предприятий, которые смогли сохранить компетенции в условиях кризиса.
1. Уралхиммаш (Екатеринбург)
Старая школа. Консерватизм, который в данном случае играет нам на руку. Они одни из первых смогли наладить стабильную поставку спецсплавов через альтернативные каналы, сохранив контроль качества. Их конструкторское бюро до сих пор использует проверенные советские ГОСТы, что для многих технологов является гарантом надежности.
Плюсы: Полное цикл производства, собственная испытательная база, работают с давлением до 100 атм.
Минусы: Бюрократия. Согласование ТЗ может занять месяц. Цены выше средних по рынку на 10-15%.
Вердикт: Идеально для фармацевтики и пищевой промышленности, где стерильность и надежность важнее скорости.
2. Пензенский завод химического машиностроения (Пензхиммаш)
Темная лошадка 2025 года. Пока все жаловались на кризис, они модернизировали линию автоматической сварки. Их реакторы из дуплексных сталей показывают отличные результаты в нефтепереработке. Мне рассказывали, что они внедрили систему сквозного трекинга металла: можно сканировать QR-код на корпусе и увидеть всю историю плавки.
Плюсы: Гибкость в сроках, готовы делать нестандартные штуцеры и люки без удорожания.
Минусы: Логистика из центра России может быть дороже, чем из Урала или Сибири для дальневосточных заказчиков.
Вердикт: Лучший выбор для средних химических производств и переработки отходов.
3. Сибтяжмаш (Красноярск)
Гигант с огромными цехами. Они специализируются на крупногабаритных емкостях объемом от 50 м³. Если вам нужен огромный реактор для НПЗ, вам сюда. Однако есть нюанс: их загрузка такова, что мелкие заказы (до 5 м³) они просто не берут или ставят в очередь на год вперед.
Плюсы: Мощности позволяют изготавливать уникальные конструкции толщиной стенки до 100 мм.
Минусы: Жесткие условия предоплаты (до 80%), низкая коммуникабельность с малым бизнесом.
Вердикт: Только для крупных государственных контрактов и нефтегазового сектора.
4. Завод «Агротехмаш» (Белгородская область)
Неожиданный лидер в сегменте пищевых реакторов. Они быстро переориентировались с сельхозтехники на нержавейку. Качество полировки внутренних поверхностей у них одно из лучших в стране — Ra ≤ 0.4 мкм достигается стабильно. Это критически важно для молочных заводов и пивоварен.
Плюсы: Скорость изготовления (от 3 месяцев), отличное сервисное обслуживание.
Минусы: Ограниченный опыт работы с высокими давлениями и агрессивными кислотами. Не подходят для тяжелой химии.
Вердикт: Топ-1 для пищепрома и косметического производства.
5. НПО «Гидромаш» (Санкт-Петербург)
Инноваторы. Единственные, кто активно внедряет композитные покрытия поверх спецсплавов для увеличения срока службы. Их инженеры предлагают интересные гибридные решения: корпус из обычной стали с внутренней плакировкой дорогим сплавом. Это позволяет снизить цену реактора на 20-25% без потери коррозионной стойкости.
Плюсы: Передовые технологии, возможность кастомизации под сложные процессы.
Минусы: Высокий риск зависимости от импортных компонентов автоматики (запорная арматура часто идет в комплекте).
Вердикт: Для тех, кто готов рискнуть ради экономии и новых технологий.
Сравнительная таблица: параметры и ориентировочные цены 2026
Чтобы вы не запутались в маркетинговых обещаниях, я свел основные данные в таблицу. Цены указаны ориентировочно для реактора объемом 5 м³ из стали 12Х18Н10Т с рубашкой обогрева. Реальная стоимость всегда зависит от конкретного ТЗ.
| Завод | Срок изготовления (мес.) | Ориент. цена (млн руб.) | Гарантия | Специализация |
|---|---|---|---|---|
| Уралхиммаш | 5-7 | 14.5 – 16.0 | 3 года | Фармацевтика, высокая чистота |
| Пензхиммаш | 4-6 | 13.0 – 14.5 | 2 года | Нефтехимия, общие задачи |
| Сибтяжмаш | 8-12 | 15.0+ (для малых объемов невыгодно) | 2 года | Крупные емкости, высокое давление |
| Агротехмаш | 3-4 | 11.5 – 13.0 | 1.5 года | Пищевая промышленность |
| НПО Гидромаш | 4-5 | 12.0 – 13.5 (с плакировкой) | 2 года (на корпус) | Инновационные покрытия, эконом-сегмент |
Скрытые угрозы: что не пишут в паспорте изделия
Хочу предупредить об одной вещи, о которой редко говорят вслух. Это проблема постсварочной термообработки. Спецсплавы чувствительны к перегреву. Если завод нарушит температурный режим отпуска после сварки, в зоне шва выпадут карбиды хрома. Начнется межкристаллитная коррозия.
Как это проверить покупателю? Требуйте протоколы металлографических исследований зон сварных швов. Не просто «сертификат соответствия», а именно микрофотографии структуры металла. Если менеджер начинает мяться и говорить «у нас все по ГОСТу, не сомневайтесь» — это красный флаг. Настаивайте на документах. В 2026 году доверие должно быть подтверждено бумагой.
Еще один момент — адаптация к российским морозам. Многие реакторы поставляются с импортной изоляцией, которая рассчитана на европейский климат. При температуре ниже -30°C некоторые виды полимерной изоляции теряют эластичность и начинают трескаться, открывая доступ влаге к корпусу. Уточняйте у производителя, какая именно изоляция используется. Лучше переплатить за минеральную вату в алюминиевой оболочке российского производства, чем менять вспученный пенополиуретан через год.
Как выбрать и не потерять деньги: практический чек-лист
Прежде чем подписывать договор, пройдитесь по этому списку. Он спасет вас от головной боли и судебных исков.
- Проверка сырья: Попросите показать сертификаты на листовой металл и трубы. Сверьте номера плавок. Если завод отказывается предоставить копии — разворачивайтесь и уходите.
- Визит в цех: Никаких Zoom-конференций. Лично приедьте на завод. Посмотрите, как хранится металл (не должен лежать под открытым небом), посмотрите на сварщиков (их квалификация должна быть актуальной).
- Договорные условия: Пропишите штрафы за срыв сроков жестко. Сейчас многие заводы срывают даты из-за проблем с комплектующими. Штрафные санкции должны мотивировать их искать решения, а не ждать милости от поставщиков.
- Пусконаладка: Включите в контракт обязательный выезд шеф-монтажника завода. Сборка реактора — дело тонкое, неправильная затяжка фланцев может привести к утечке сразу после запуска.
Прогноз на конец 2026 года
Рынок будет продолжать лихорадить. Ожидается дальнейший рост цен на никель, что автоматически поднимет стоимость спецсплавов еще на 10-15%. Те, кто планирует закупку оборудования, должны делать это сейчас. Откладывать на «лучшие времена» бессмысленно — лучше не станет. Кроме того, я прогнозирую появление большего количества контрафакта. Под видом новых реакторов будут пытаться сбыть восстановленные емкости из Европы, которые пришли по параллельному импорту. Будьте бдительны: проверяйте год выпуска, следы эксплуатации, состояние внутренних поверхностей.
Покупка реактора из спецсплавов сегодня — это не просто хозяйственная задача, это стратегическое решение. Ошибка в выборе поставщика может остановить ваше производство на месяцы. Выбирайте тех, кто готов отвечать за качество головой, а не только деньгами. И помните: в нынешних условиях надежность важнее экономии нескольких миллионов. Дешевый реактор может стать самым дорогим активом в вашей истории, если он потечет в первый же месяц работы.
Надеюсь, этот разбор поможет вам принять взвешенное решение. Рынок сложный, но работающие решения есть. Главное — не верить слепо рекламе и проверять каждый шаг.
Источники информации и данные для проверки:
-


-


-


Публичный счет