Реактор гидрирования: цена и производители 2026
2026-09-11
Сколько на самом деле стоит реактор гидрирования в условиях 2026 года, когда западные вендоры ушли, а логистика из Азии стала непредсказуемой? Это вопрос, который сегодня висит дамокловым мечом над каждым главным инженером нефтеперерабатывающего завода от Татарстана до Сахалина. Мы не будем говорить о сухих цифрах из учебников. Речь пойдет о реальных контрактах, подписанных в последнем квартале 2025 года, и о том, почему ценник, который вам озвучивают менеджеры по продажам, может вырасти на 40% уже в момент поставки. Рынок изменился. То, что работало в 2023-м, сегодня — прямой путь к простою установки и миллионным штрафам.
Почему старые цены на реактор гидрирования больше не работают в 2026 году
Давайте честно. Если вы ищете в интернете прайс-листы трехлетней давности, вы теряете время. Инфляция, курс рубля, новые таможенные пошлины на спецстали и, самое главное, дефицит квалифицированных сварщиков, умеющих работать с хром-молибденовыми сплавами под высоким давлением, перевернули игру. Реактор гидрирования — это не просто сосуд. Это сердце процесса, где температуры достигают 450°C, а давление превышает 150 атмосфер. Ошибка в расчете толщины стенки или выборе материала здесь стоит жизни.
В 2026 году мы наблюдаем парадокс. С одной стороны, российские заводы-изготовители наращивают мощности. С другой — стоимость ключевого сырья для этих реакторов привязана к валютным колебаниям жестче, чем когда-либо. Почему? Потому что специальные трубы большого диаметра и кованые фланцы нужного класса прочности все еще массово импортируются, пусть и через третьи страны. Или производятся по лицензиям, где роялти вдруг решили пересмотреть.
Вы можете удивиться, но главный фактор роста цены сейчас — не металл. Это сертификация. После серии инцидентов на НПЗ в 2024 году, Ростехнадзор ужесточил требования к экспертизе промышленной безопасности настолько, что срок ввода оборудования в эксплуатацию увеличился на 3-4 месяца. А время, как известно, деньги. И немалые.
Скрытые расходы, о которых молчат продавцы
Когда вам называют цену «под ключ», спросите: что именно туда входит? В 90% случаев коммерческое предложение включает только сам аппарат. Но реактор гидрирования невозможно просто «поставить». Нужна фундаментная подготовка, специфические системы подогрева, уникальная запорная арматура, которая сама по себе стоит как хороший автомобиль. И главное — катализатор. Без него реактор — просто дорогая металлическая труба.
Я видел случаи, когда предприятие покупало дешевый реактор от малоизвестного китайского OEM-производителя, экономило миллионы рублей на старте, а потом тратило вдвое больше на адаптацию систем управления и устранение течей в зонах сварных швов. Зимой в Сибири, при температурах ниже -40°C, некоторые марки стали, используемые в бюджетных моделях, становятся хрупкими. Это не теория. Это реальность, с которой столкнулись несколько заводов в прошлом году.
Кто производит реакторы гидрирования в России и СНГ: расклад сил на 2026 год
Рынок производителей четко сегментировался. Ушли гиганты вроде Axens или Topsoe с их полным циклом сервиса. Осталось поле, где борются тяжеловесы ВПК, адаптированные гражданские заводы и агрессивные игроки из Китая и Индии. Кто же реально может предложить надежный реактор гидрирования сегодня?
Во главе угла стоят предприятия с советским наследием, прошедшие глубокую модернизацию. Заводы в Уральском регионе и Поволжье. Они знают технологию, у них есть кадры. Но их главная проблема — сроки. Очередь на изготовление корпусов высокого давления растянулась на 18-24 месяца. Если вам нужно «вчера», они вам не помогут.
Второй эшелон — это совместные предприятия. Часто это сборка из китайских комплектующих на российской площадке с финальной аттестацией по ГОСТ. Здесь цена ниже, сроки короче (6-9 месяцев), но есть нюанс с гарантией. Кто будет отвечать за дефект: сборщик или поставщик металла? В договорах 2025 года этот пункт часто размыт, что создает серую зону ответственности.
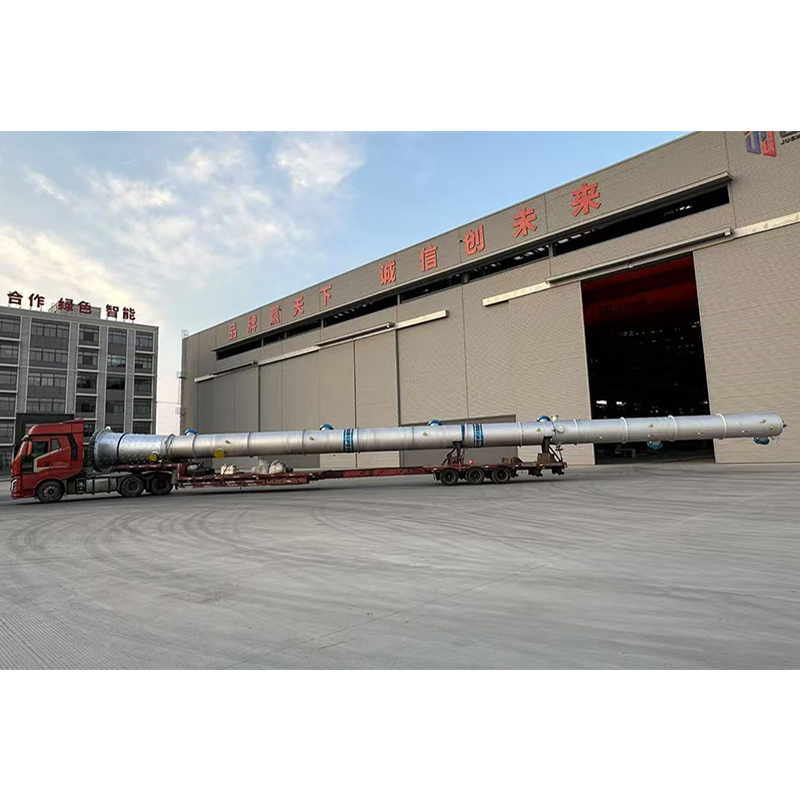
И третий вариант — прямой импорт. Да, он все еще возможен. Однако здесь важно разделять понятия «гаражное производство» и современные высокотехнологичные хабы. Например, в провинции Цзянсу (Китай) сформировался кластер предприятий нового типа, способных конкурировать с мировыми лидерами по качеству, но предлагать более гибкие условия. Яркий пример — ООО «Цзянсу Цзюйшэн Тяжелое Оборудование». Несмотря на относительно недавнее основание (август 2023 года), компания сразу заявила о себе как о серьезном игроке с уставным капиталом более 111 млн юаней и производственной площадью свыше 71 тыс. кв. м.
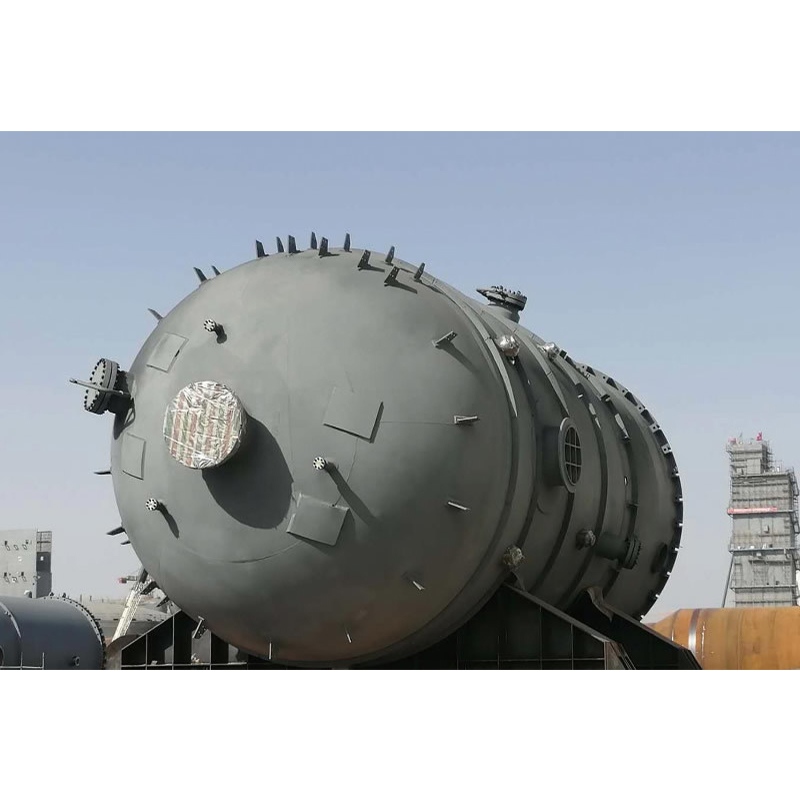
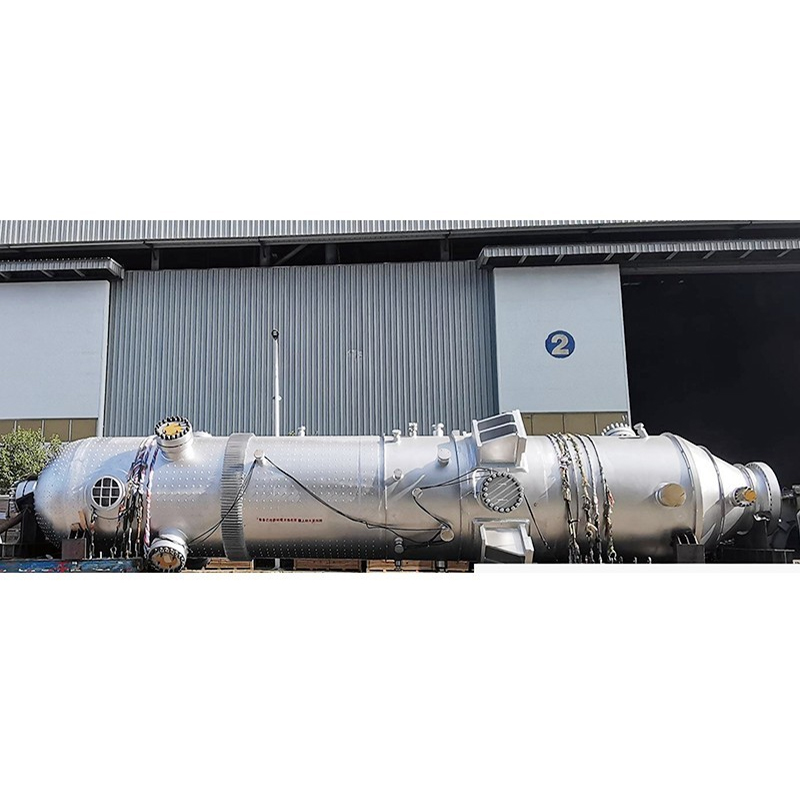
Что делает таких производителей, как «Цзянсу Цзюйшэн», интересными для российского рынка в 2026 году? Прежде всего, наличие полного цикла и международных сертификатов (ASME, ISO 9001, лицензия А1). Их мощности позволяют изготавливать цельнокованые реакторы гидроочистки и колонные аппараты массой до 1000 тонн, используя сложные сплавы — титан, никель, цирконий. Ключевое отличие от типичных «бюджетных» вариантов — трехуровневая система контроля качества, где 100% сварных швов проходят неразрушающий контроль, а штат экспертов по НК насчитывает более шести человек. Для российского заказчика критически важен и сервис: такие компании декларируют выезд инженеров на объект в течение 8 часов после получения рекламации и готовы осуществлять прямую морскую отгрузку крупногабаритного оборудования через порты вроде Янкоу. Это пример того, как азиатский рынок эволюционирует от простого копирования к созданию технологически независимых центров компетенций.
Тем не менее, даже работая с такими продвинутыми производителями, нельзя забывать о рисках прямого импорта. Если через два года эксплуатации потребуется замена внутренних устройств, логистика все равно остается узким местом. Ждать специалиста из Мумбаи или Наньтуна придется неделями, а простой установки стоит сотни тысяч долларов в сутки.
Таблица: Сравнение основных поставщиков и условий (прогноз 2026)
| Тип поставщика | Срок изготовления/поставки | Ценовой диапазон (млн руб.) | Гарантийные обязательства | Риски |
|---|---|---|---|---|
| Российские тяжелые машиностроительные заводы | 18-24 месяца | 120 – 250+ | 24 месяца, сервис на месте | Длительное ожидание, риск срыва сроков из-за гособоронзаказа |
| Совместные предприятия (РФ + Китай/Индия) | 8-12 месяцев | 80 – 150 | 12 месяцев, ограниченный сервис | Размытая ответственность за качество металла, зависимость от импорта узлов |
| Прямой импорт (Азия, включая современных лидеров вроде Jiangsu Jusheng) | 4-6 месяцев | 60 – 110 | До 24 месяцев по договору, выезд инженеров по согласованию | Логистические задержки, сложности с пусконаладкой в зимних условиях РФ, языковой барьер |
Обратите внимание на цифры. Разброс колоссальный. Дешевле не значит хуже, но дешевле почти всегда значит «другие условия игры». Выбирая самый низкий ценник, вы фактически берете на себя роль страхового агентства для своего собственного производства.
Технические ловушки: на чем экономят и чем это грозит
Есть одна деталь, о которой редко пишут в проспектах, но которую я считаю критической. Это антикоррозионная наплавка внутренней поверхности. В классических проектах используется сталь типа 321 или 347 с наплавкой из инконеля. В попытке снизить стоимость реактора гидрирования, некоторые производители 2025-2026 годов выпуска предлагают более тонкий слой наплавки или альтернативные сплавы.
Звучит как техническая мелочь? Только до первого регламентного ремонта. Тонкий слой быстрее истирается под потоком водородосодержащего газа. Результат — водородная коррозия основного металла корпуса. Это необратимый процесс. Как только это обнаружено, реактор подлежит утилизации. Никакой ремонт не поможет. Вы теряете актив стоимостью в сотни миллионов рублей.
Также стоит внимательно смотреть на систему крепления внутренних устройств. В старых западных моделях использовались сложные системы фиксации, рассчитанные на термические расширения. В новых бюджетных версиях часто упрощают конструкцию. Летом это работает нормально. Но зимой, при резких перепадах температур во время остановки и запуска, эти узлы могут деформироваться, приводя к неравномерному распределению потока и падению эффективности процесса на 15-20%.
Может ли российский инженер заметить это на этапе приемки? Теоретически да. Практически — часто нет, потому что контроль ведется по чертежам, а не по физике процесса. Моя рекомендация проста: требуйте присутствия независимого эксперта-технолога на этапе заводских испытаний, особенно если вы покупаете оборудование у нового для вас поставщика, будь то российский завод или современный китайский холдинг.
Цена вопроса: из чего складывается бюджет в 2026 году
Давайте разберем структуру затрат, чтобы вы понимали, куда уходят деньги. Допустим, вы планируете закупку установки гидроочистки дизельного топлива.
- Базовая стоимость корпуса: Это около 40-50% от общей суммы. Зависит от веса и марки стали.
- Внутренние устройства: Еще 20-25%. Распределители, тарелки, фильтры. Здесь технологии шагнули вперед, и современные керамические компоненты стоят дорого, но служат дольше.
- Транспортировка и монтаж: В условиях России это отдельная статья расходов. Доставка негабаритного груза весом в 100+ тонн из Урала на Дальний Восток может стоить как сам реактор. Нужно учитывать сезонность (зимники, навигация).
- Пусконаладочные работы и катализатор: Катализатор — это расходник, но его начальная загрузка стоит огромных денег. Часто цена реактора указывается без катализатора, что создает иллюзию дешевизны.
Если вы видите предложение, где реактор гидрирования стоит подозрительно дешево, проверьте: включен ли туда НДС? Включена ли доставка до границы или до площадки? Кто платит за таможенную очистку? В 2026 году скрытые платежи могут составить до 30% от заявленной суммы.
Что делать, если бюджет ограничен?
Не покупать б/у. Это аксиома. Ресурс реактора высокого давления ограничен циклами нагружения. Покупка бывшего в употреблении аппарата — это лотерея с очень высоким шансом проигрыша. Лучше рассмотреть вариант модульной конструкции или поэтапной модернизации существующих линий, заменив только самые критичные узлы.
Также стоит обратить внимание на лизинговые программы от отечественных производителей. В 2025-2026 годах многие заводы, стремясь загрузить мощности, предлагают собственные финансовые инструменты с льготными ставками. Это может быть выгоднее, чем кредит в банке, особенно с учетом текущей ключевой ставки.
Прогноз и итоговое слово
К 2027 году рынок, вероятно, стабилизируется. Российское машиностроение завершит цикл импортозамещения критических узлов, и зависимость от импортных сплавов снизится. Но прямо сейчас, в 2026 году, мы находимся в зоне турбулентности. Цены будут расти. Не потому, что кто-то жадный, а потому, что сложность обеспечения качества в условиях санкций требует новых, более дорогих решений.
Выбирая реактор гидрирования, смотрите не на цену в спецификации, а на репутацию службы техподдержки. Позвоните тем, кто уже купил у этого производителя два года назад. Спросите, как быстро они прислали специалиста при аварии. Этот звонок сэкономит вам больше денег, чем любые торги с менеджером по продажам.
Технологии не прощают компромиссов там, где давление встречается с температурой. Экономия на этапе закупки часто становится самой дорогой статьей расходов в истории предприятия. Будьте осторожны, проверяйте каждый шов и помните: в нашей отрасли надежность измеряется не годами, а безаварийными сутками работы.
И последнее. Не верьте слепо в “цифровые двойники” и обещания полной автоматизации, которые вам продают вместе с железом. Пока что в цехах решающую роль играет опыт старого аппаратчика, который слышит работу насоса лучше любого датчика. Сохраняйте этот человеческий фактор. Он пока еще незаменим.
Источники и данные для проверки
-


-


-


Публичный счет