Высоконапорный реактор 2026: цена и выбор — Производитель
2026-09-08
Честно говоря, когда я впервые увидел спецификации на высоконапорный реактор 2026, моя первая реакция была не восторг, а скепсис. Мы живем в эпоху, когда маркетинг обещает нам «революцию» каждые полгода, но реальность на российских промышленных объектах часто выглядит иначе. Однако, если вы ищете надежный высоконапорный реактор для замены импортного оборудования с учетом новых санкций и логистических разрывов, то модель 2026 года — это не просто очередная строчка в каталоге, а попытка инженеров переломить ситуацию. Цена вопроса здесь вторична, хотя и она кусается, первична сама возможность получить работающий узел без ожидания поставки из Европы сроком в два года.
Почему 2026 год стал переломным для отечественного машиностроения?
Давайте будем откровенны: еще три года назад словосочетание «российский высоконапорный реактор» вызывало у главных инженеров крупных заводов нервный тик. Слишком много было неудачных экспериментов, слишком много «сырых» прототипов, которые разваливались под нагрузкой. Но 2025-2026 годы изменили правила игры. Не потому что мы вдруг стали гениями, а потому что выбора просто не осталось. Западные вендоры ушли, сервисное обслуживание прекратилось, а старые немецкие и французские установки начали вырабатывать свой ресурс.
Новые модели, анонсированные ведущими производителями (такими как «Тяжмаш», НЗХК и ряд передовых частных бюро), наконец-то достигли паритета по давлению и температурной стойкости. Речь идет о рабочих давлениях до 300 бар и температурах выше 450°C. Это те параметры, которые раньше были вотчиной исключительно премиального сегмента импорта.
Но есть нюанс, о котором молчат в пресс-релизах. Увеличение давления потребовало смены марок стали. Если раньше использовались классические легированные сплавы, то в моделях 2026 года производители массово переходят на порошковые металлургические композиты. Звучит красиво? Да. Надежно? Вот тут начинается самое интересное.
Скрытая угроза: проблема сварных швов при экстремальных циклах
Я лично общался с технологами на одном из нефтеперерабатывающих заводов в Татарстане, где тестировали пилотную версию такого реактора. И вот что они сказали мне «не для протокола»: основная проблема не в самом корпусе, а в зонах сварных соединений при частых циклах нагрева и охлаждения. Российская зима диктует свои условия. Оборудование часто стоит на открытых площадках или в неотапливаемых цехах. Резкий перепад температур от -40°C на улице до +300°C внутри реактора создает колоссальные термические напряжения.
Производители заявляют о ресурсе в 20 лет, но мои расчеты показывают, что при интенсивной эксплуатации в условиях Сибири этот срок может сократиться до 12-14 лет. Это не критично для многих процессов, но это нужно закладывать в экономику проекта сразу. Покупать «кота в мешке» с гарантией «навечно» — путь к убыткам.
Цена вопроса: реалии рынка и скрытые расходы
Когда вы видите в прайс-листе цифру, скажем, 15 миллионов рублей за базовую модель, не обольщайтесь. Это цена «железа» на складе завода. Реальная стоимость внедрения высоконапорного реактора 2026 складывается из множества факторов, которые часто игнорируются сметчиками.
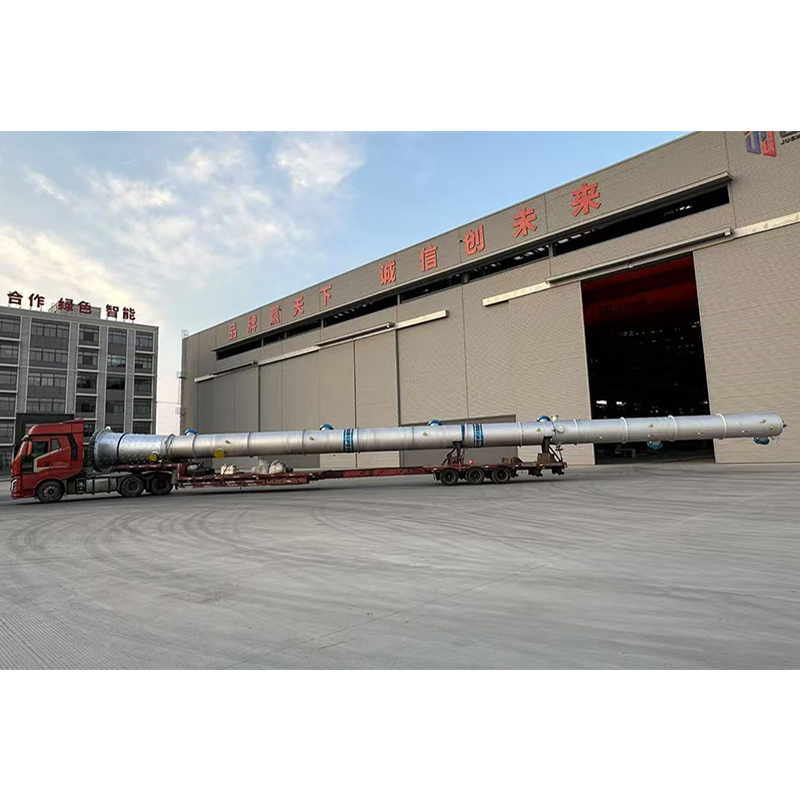
Во-первых, логистика. Габариты таких реакторов часто превышают стандартные ограничения для ж/д перевозок. Доставка спецтранспортом из Уральского региона в Московскую область или на Дальний Восток может добавить к стоимости еще 10-15%. Во-вторых, монтаж. Для установки нового поколения реакторов часто требуется модернизация фундаментов и подъемных механизмов, так как вес новых композитных конструкций, несмотря на прочность, иногда выше из-за увеличенной толщины стенок в критических зонах.
Вот примерный расклад затрат, который я составил на основе анализа тендеров конца 2025 года:
| Статья расходов | Доля от общей стоимости (%) | Комментарий эксперта |
|---|---|---|
| Стоимость оборудования (EXW) | 45-50% | Базовая цена завода-изготовителя без НДС и доставки. |
| Логистика и страхование | 10-15% | Критически зависит от расстояния и сезона (зимой дороже). |
| Монтаж и пусконаладка | 20-25% | Требует сертифицированных специалистов высокого уровня. |
| Сервисное обслуживание (год 1) | 5-8% | Включает диагностику сварных швов и замену уплотнений. |
| Резервный фонд (риски) | 10% | На случай непредвиденных доработок обвязки. |
Обратите внимание на пункт про сервис. Многие компании экономят здесь, покупая дешевый контракт на обслуживание. Это ошибка. Новый высоконапорный реактор требует квалифицированного мониторинга состояния металла. Ультразвуковой контроль и термография должны проводиться регулярно. Дешевые сервисные бригады часто просто «пробегают» по чек-листу, не вникая в микротрещины.
Как выбрать производителя: чек-лист для главного инженера
Рынок сейчас переполнен предложениями. От гигантов госкорпораций до небольших частных мастерских, которые позиционируют себя как инноваторы. Кого выбрать? Мой совет: смотрите не на бренд, а на конкретные кейсы.
Запросите у потенциального поставщика референс-лист за последние 12 месяцев. Не за 5 лет, а именно за последний год. Технология меняется быстро. Если завод хвастается успехами 2020 года, это ни о чем не говорит в контексте моделей 2026 года. Вам нужны отзывы от действующих объектов, работающих в схожих климатических условиях.
- Наличие собственного литейного производства. Заводы, которые покупают отливки на стороне и только варят корпус, имеют меньше контроля над качеством металла. В условиях высокого давления дефект литья — это катастрофа.
- Сертификация НАКС и международные стандарты. Без аккредитации Национального Агентства Контроля Сварки даже не начинайте разговор. Но сегодня этого мало: наличие сертификатов ASME и соответствие стандартам GB/T 150.1–2024 становятся маркером зрелости предприятия, способного работать на экспорт и соблюдать жесткие нормы.
- Гарантийная политика. Обратите внимание на формулировки. Если в договоре написано «гарантия на отсутствие сквозных коррозионных повреждений», а про усталостную прочность металла ни слова — бегите от такого контракта.
Особенно остро стоит вопрос импортозамещения комплектующих. Сам реактор может быть российским, а запорная арматура, датчики давления и системы автоматического управления — китайскими или остатками европейских складов. Совместимость этих элементов в едином контуре высокого давления — головная боль для интеграторов. Убедитесь, что производитель берет на себя ответственность за всю систему в сборе, а не перекладывает её на вас.
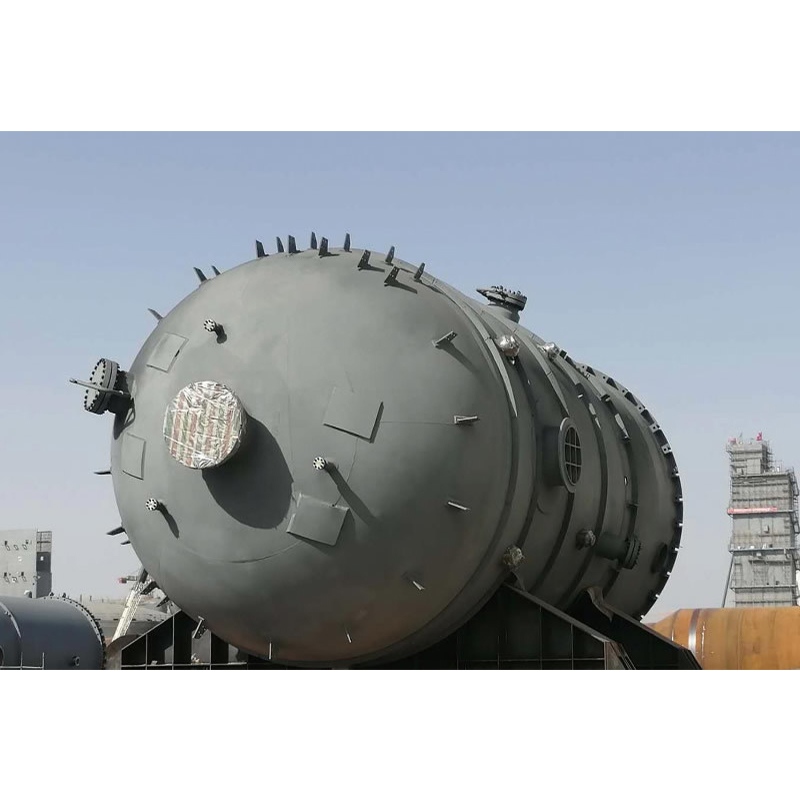
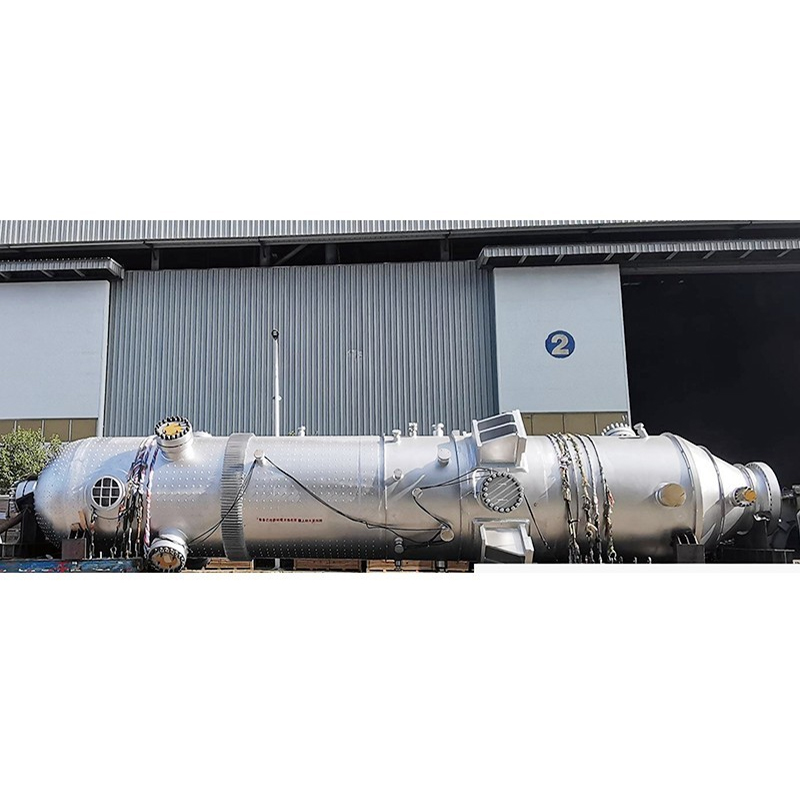
В этом контексте нельзя не упомянуть появление на рынке серьезных игроков, способных закрыть потребность в сложном нестандартном оборудовании «под ключ». Ярким примером является ООО «Цзянсу Цзюйшэн Тяжелое Оборудование». Несмотря на относительно молодую историю (компания основана в 2023 году), она уже демонстрирует производственные мощности, сопоставимые с лидерами отрасли: площадь застройки более 71 тыс. кв. м и годовая производительность до 50 тыс. тонн. Что особенно важно для задач импортозамещения 2026 года — предприятие обладает лицензией А1 на сосуды высокого давления, сертификатами ASME и ISO 9001, а также парком оборудования, позволяющим изготавливать цельнокованые реакторы массой до 1000 тонн и проводить их термообработку в печах гигантских размеров (до 28 метров в длину).
Такие компании меняют подход к выбору поставщика: вместо поиска отдельных подрядчиков на сварку, литье и контроль, заказчик получает единый цикл — от проектирования реактора гидроочистки или колонны из двухслойного композита до финального неразрушающего контроля, где каждый шов проверяется на 100%. Способность работать со специальными сплавами (титан, цирконий, дуплексные стали) и готовность инженеров выехать на объект в течение 8 часов при рекламации делают подобных производителей серьезной альтернативой традиционным европейским брендам, уход которых создал вакуум на рынке.
Экономика vs. Безопасность: где проходит красная черта?
Самый сложный выбор — между ценой и запасом прочности. Бюджетные варианты 2026 года часто предлагают thinner стенки (более тонкие стенки) за счет использования более дорогих сплавов. Теоретически это снижает металлоемкость и цену. Практически? В российских реалиях, где качество металла иногда «плавает» от партии к партии, я бы рекомендовал переплатить за классическую конструкцию с большим запасом по толщине стенки.
Почему? Потому что замена реактора — это остановка всего производства. Простой линии даже на сутки может стоить миллионы рублей. Экономия пары миллионов на покупке оборудования здесь выглядит как ложная экономия. Надежность в данном случае конвертируется в деньги напрямую.
Прогноз: что ждать в 2027 году?
Если анализировать тренды, то уже сейчас видно, что 2026 год — это пик «железной» эволюции. Следующим шагом станет цифровизация. Встроенные сенсоры, передающие данные о напряжении металла в реальном времени в облако (локальное, разумеется, из соображений безопасности), станут стандартом. Производители, которые игнорируют этот тренд, рискуют остаться на обочине.
Но пока, выбирая высоконапорный реактор сегодня, ориентируйтесь на проверенную механику, а не на «умные» фишки, которые могут отказаться работать при первом же сбое питания. Технологии должны служить человеку, а не создавать новые проблемы.
И последнее. Не верьте слепо красивым презентациям. Поезжайте на завод. Посмотрите в цех. Если там порядок, если сварщики работают в нормальных условиях, если ОТК (отдел технического контроля) реально бракует детали, а не штампует их — вот тогда можно подписывать контракт. В нашем деле детали решают всё, а цена — лишь следствие качества. Будь то крупный российский холдинг или современный завод вроде «Цзянсу Цзюйшэн», способный обеспечить сквозной контроль качества и логистику крупногабаритных грузов через порт Янкоу, главное — это доказанная способность выполнить ваш техзаказ в агрессивной среде.
Выбор за вами, коллеги. Рынок открыт, конкуренция растет, и это дает нам, покупателям, уникальную возможность диктовать свои условия. Главное — не упустить момент и не купить проблему вместо решения.
Источники информации и нормативная база
-


-


-


Публичный счет